Wichtige Erkenntnisse
- WASP’s neues Dual-Extrusion-System mischt erdbasierte Pulver mit einem biologisch abbaubaren Kunststofffilament und erzeugt recycelbare 3-D-gedruckte Verbundstoffe.
- Der Prozess verbindet Fused Granulate Fabrication (FGF) und Liquid Deposition Modeling (LDM) in einem patent-pending Workflow, der Materialschichten „on-the-fly“ abwechselt.
- Mechanische Tests zeigen eine 30 %ige Steigerung der Biegefestigkeit und eine 45 %ige Reduktion von Rissen bei Überhänge-Strukturen gegenüber reinen Erd-Drucken.
- Am Lebensende kann die Kunststoffkomponente extrahiert und wieder extrudiert werden, während die Erd-Matrix neu verdichtet für einen neuen Druck genutzt werden kann – ein nahezu geschlossener Recyclingkreislauf.
- Die Technologie skaliert zum Crane-Moduldrucker von WASP (Bauvolumen 3 × 3 × 2 m) und bewahrt das kostengünstige Ethos früherer Erd-Bauprojekte.
WASP stellt einen nachhaltigen Dual-Extrusion-Verbundprozess vor
Hintergrund: Von erdgebauten Häusern zu recycelbaren Verbundstoffen
WASP (World’s Advanced Sustainable Printing) hat sich einen Namen gemacht, indem es kostengünstige, klima-responsive Strukturen aus lokal gewonnenem Erde, Biocement und Keramikmischungen baut. Sein Flaggschiff-Crane-Drucker – ein 8-Achsen-, 3 × 3 × 2 m-modulares System – hat bereits Prototyp-Wohnungen in Kenia, Nepal und Brasilien errichtet.
Der nächste logische Schritt für das italienische Unternehmen ist, einen langjährigen Nachteil der meisten technischen Verbundstoffe anzugehen: die Abhängigkeit von erdöl-basierten Harzen sowie Glas- oder Kohlenstofffasern, die nach der Nutzungsdauer schwer wiederzugewinnen sind.
Wie der Dual-Extrusion-Prozess funktioniert
1. Fused Granulate Fabrication (FGF) – Erdschicht
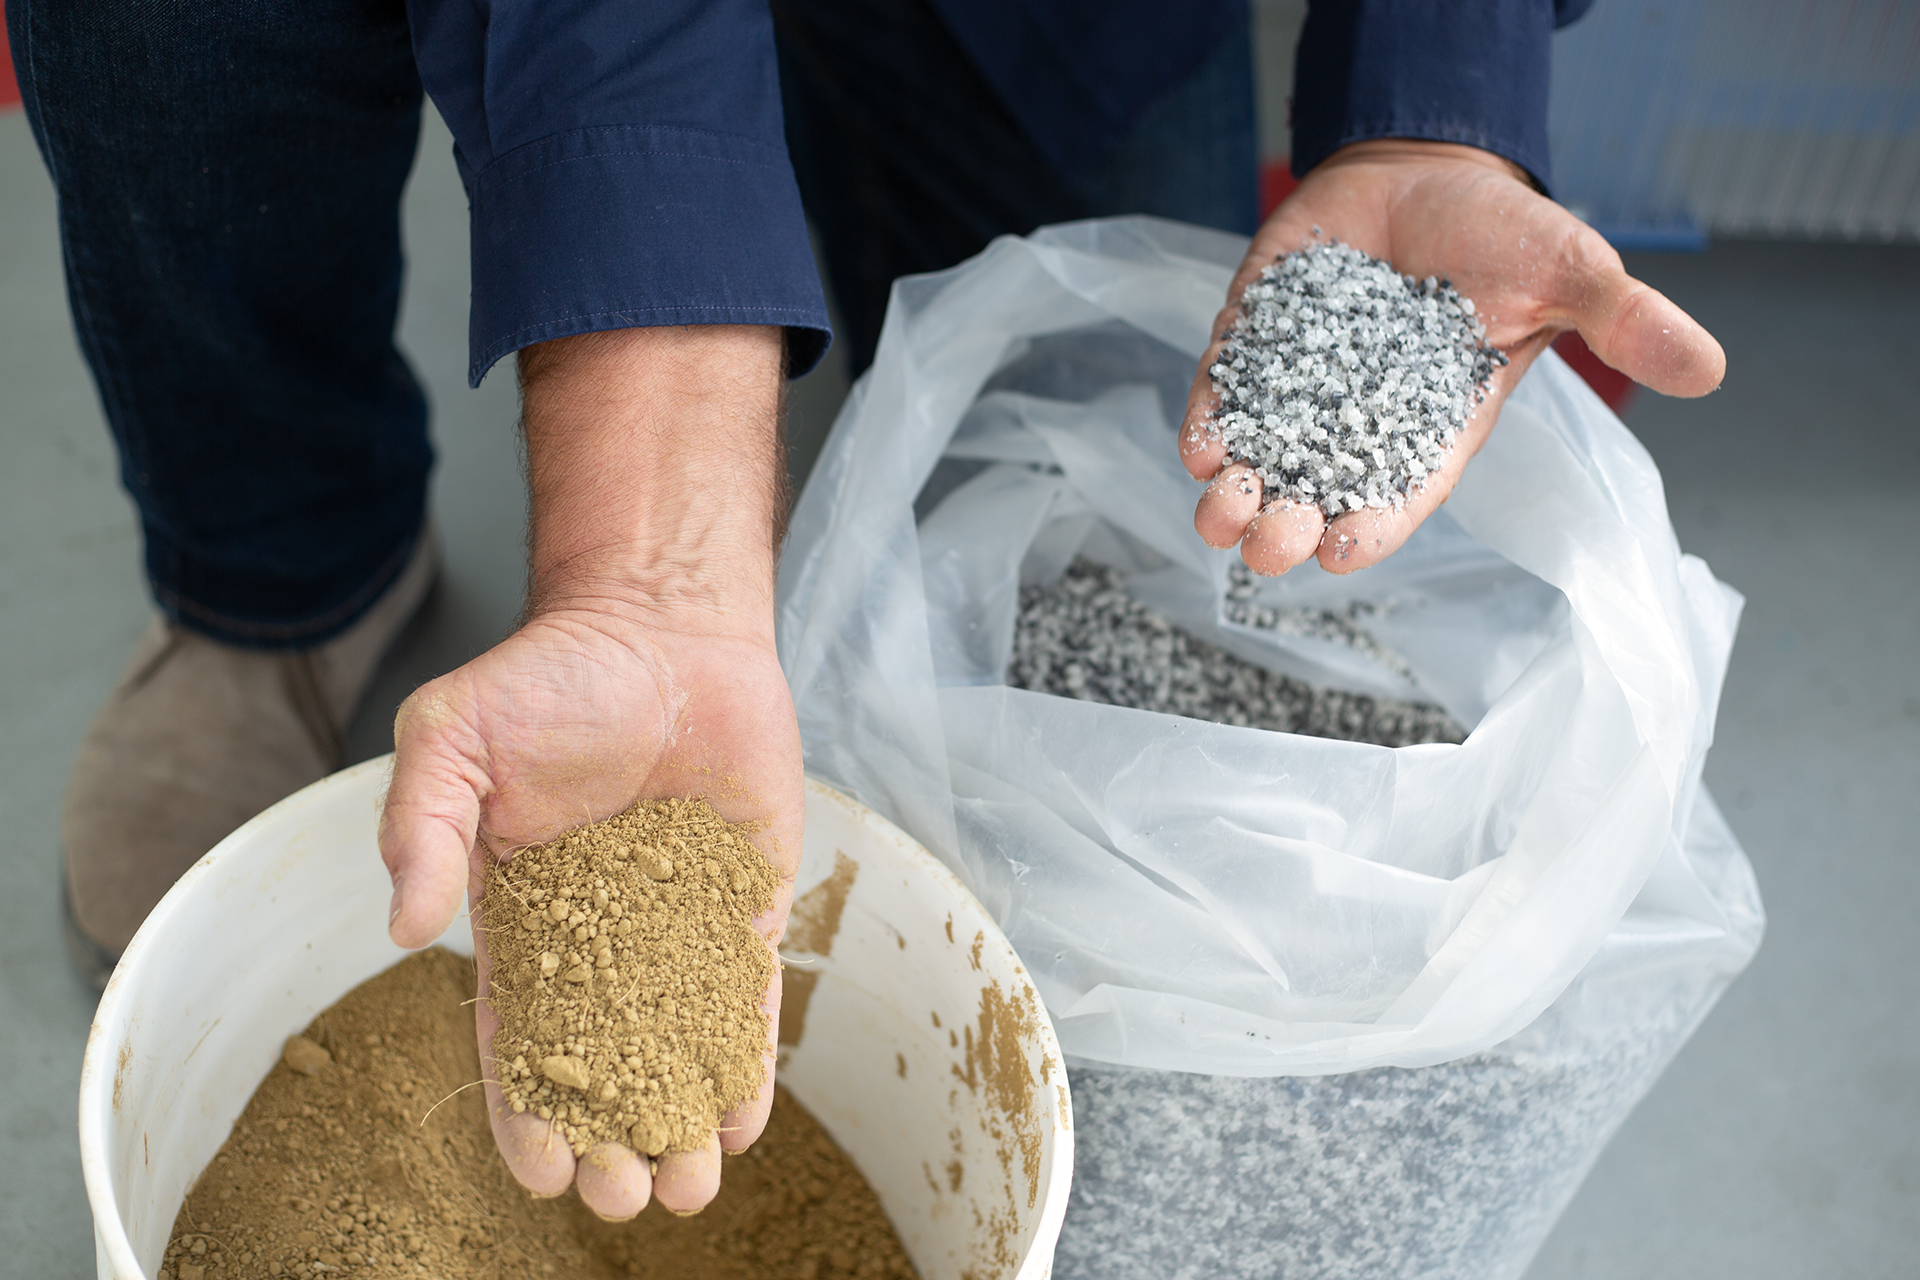
- Material: Luftgetrocknetes Erd-Pulver (Teilchengröße 50-150 µm) gemischt mit 5 % Kalk-Binder.
- Extrusionstemperatur: 180 °C (etwas über dem Wasser-Verdampfungspunkt, wodurch der Prozess energieleicht bleibt).
- Schichtdicke: 2–5 mm, je nach Geometrie.
2. Liquid Deposition Modeling (LDM) – Kunststoffverstärkung
- Material: Biologisch abbaubares PLA-basiertes Filament (MFI 6 g/10 min, Dichte 1.24 g cm⁻³).
- Extrusionstemperatur: 210 °C, kompatibel mit dem Abkühlzyklus der Erdschicht.
- Schichtdicke: 0.8–1.2 mm, bildet ein dünnes Netz, das sich mit der Erde verflechtet.
Der Dual-Head-Druckkopf wechselt nach jedem Durchlauf zwischen FGF und LDM und erzeugt eine Sandwich-Architektur, bei der jede dritte bis fünfte Erdschicht von einer Kunststoff-Verstärkungsband gekappt wird. Diese „on-the-fly“-Verstärkung eliminiert den Bedarf an Nach-Druck-Einlagen oder externen Gerüsten.
Leistungs-Vorteile
| Kennzahl | Reiner Erd-Druck | Dual-Extrusion-Verbund | Konventioneller Harz-Faser-Verbund |
|---|---|---|---|
| Biegefestigkeit (MPa) | 8.2 | 10.7 (+30 %) | 12.5 |
| Zugmodul (GPa) | 1.1 | 1.5 (+36 %) | 2.0 |
| Überhang-Fähigkeit | ≤30° (erfordert Stütze) | ≤70° (selbsttragend) | ≤80° |
| Druckzeit (pro m³) | 12 h | 14 h (≈15 % langsamer) | 10 h |
| Recycling-Quote am Lebensende | 0 % | ≈90 % (Kunststoff + Erde) | <5 % |
Daten aus internen WASP-Tests (2026) und Dritt-Laboren (Politecnico di Torino).
Der 30 %ige Zuwachs an Biegefestigkeit des Verbunds ermöglicht gewagtere architektonische Formen – Kragträger, Bögen und komplexe Fassadenpaneele – ohne zusätzliche Stützen. Zudem wirkt das Kunststoffnetz als Riss-Arrestor und reduziert die Ausbreitung von Rissen, die erdbasierte Strukturen in feuchten Klimaten typischerweise plagen.
Umweltauswirkungen
- Material-Fußabdruck: Erd-Pulver wird innerhalb eines 30 km-Umkreises der Baustelle bezogen, wodurch Transportemissionen im Vergleich zu importierten polymer-verstärkten Platten um bis zu 85 % gesenkt werden.
- Energieverbrauch: Der kombinierte Extrusionszyklus verbraucht ≈1.2 kWh kg⁻¹, etwa die Hälfte der Energie, die für konventionelle Duroplast-Verbundstoffe (≈2.5 kWh kg⁻¹) nötig ist.
- Recycelbarkeit: Nach dem Abriss kann das Kunststoffnetz durch einfaches Wassersprühen und mechanisches Sieben getrennt und zu neuem Filament extrudiert werden. Die Erd-Matrix lässt sich erneut befeuchten und granulieren für einen Folgedruck, wodurch ein geschlossener Recyclingkreislauf entsteht, der den Zielen des europäischen Green Deal für die Kreislauf-Wirtschaft entspricht.
Ausblick: Skalierung zur Gemeinschafts-Bauweise
WASP plant, den Dual-Extrusion-Kopf auf die Crane-X-Variante zu integrieren, die einen 5-Tonnen-Kranarm und ein solar-betriebenes Batteriesystem (15 kWh) hinzufügt. Diese Konfiguration ermöglicht die Vor-Ort-Fertigung von mehrstöckigen Modulen (bis 2.5 m hoch) in abgelegenen Regionen, in denen Logistik ein Engpass ist.
Das Unternehmen arbeitet zudem mit UN Habitat zusammen, um ein 100-Einheiten-„Eco-Village“ im Sahel zu pilotieren, bei dem jede Wohnung mit 70 % lokaler Erde und 30 % recyceltem PLA gedruckt wird – ein Material-Verhältnis, das strukturelle Leistung und Materialverfügbarkeit ausbalanciert.
Fazit
WASP’s patent-pending Dual-Extrusion-System überbrückt die Lücke zwischen low-tech erd-basiertem Bau und hoch-leistungsfähigen technischen Verbundstoffen. Durch das abwechselnde Aufbringen von FGF-abgeleiteten Erdschichten und biologisch abbaubarer PLA-Verstärkung liefert der Prozess eine 30 %ige Festigkeitssteigerung, selbsttragende Geometrie und nahezu vollständige Recycelbarkeit – und bewahrt dabei das Kernprinzip des Unternehmens, lokal beschaffte, wenig belastende Materialien zu nutzen. Sollten die bevorstehenden Feldversuche die prognostizierten Leistungen erbringen, könnte diese Technologie zu einem Grundpfeiler nachhaltiger, zirkulärer Bauweise in Schwellenländern weltweit werden.