Wesentliche Erkenntnisse
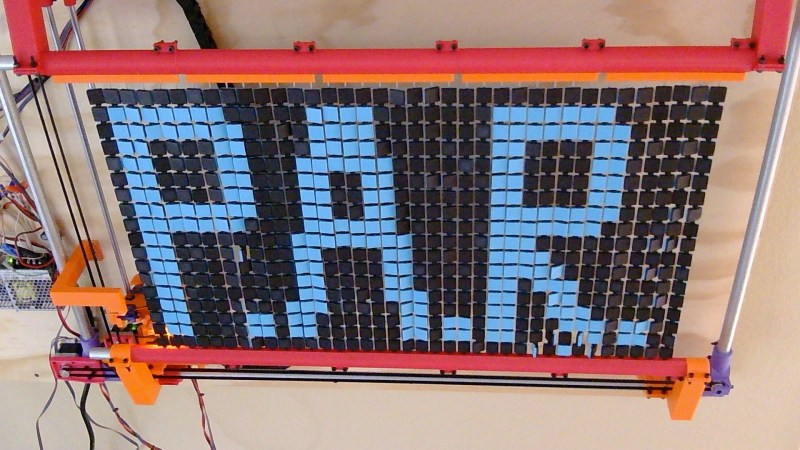
- Ein neuartiges Flip-Disc-Display (genannt PAR) verwendet einen CNC-gesteuerten Werkzeugkopf anstelle von Per-Pixel-Aktuatoren.
- Das Panel besteht aus 37 × 18 = 666 quadratischen Scheiben, jeweils schwarz auf einer Seite und blau auf der anderen.
- Die Positionierung erfolgt mit einem Farbsensor und einem LIDAR-Entfernungsmesser, die ±0,1 mm Genauigkeit liefern.
- Die Bildwiederholrate beträgt im Durchschnitt 1 Bild ≈ 12 Sekunden (≈ 55 ms pro Scheibe) – langsamer als magnetische Systeme, aber mechanisch einfach.
- Benutzer können eigene Grafiken über eine Weboberfläche hochladen; der CNC-Controller übersetzt das Bitmap in eine Sequenz von Drehungen.
Einführung: Neudenken der Flip-Disc-Ansteuerung
Traditionelle Flip-Disc- (oder „Flap-Board-“) Anzeigen setzen auf eine elektromagnetische Spule oder einen Piezo-Aktuator hinter jeder einzelnen Scheibe. Während diese Architektur Sub-Millisekunden-Schaltzeiten ermöglicht, führt die enorme Anzahl an Treibern (oft tausende) zu höheren Kosten, komplexerer Verkabelung und höherem Stromverbrauch.
Ingenieur Zimm schlägt einen radikal anderen Ansatz vor: die Per-Pixel-Hardware durch einen einzigen CNC-Fräskopf zu ersetzen, der jede Scheibe nacheinander physisch umdreht. Das Konzept ähnelt einem Plotter, der ein Bild „schreibt“, indem er einen Stift über ein Blatt bewegt, jedoch drückt hier der Stift eine Scheibe, um die gegenüberliegende Seite zu zeigen.
Funktionsweise von PAR
Mechanischer Aufbau
- Panelgröße: 370 mm × 180 mm (≈ 1,2 ft × 0,6 ft).
- Scheibenanzahl: 37 Spalten × 18 Reihen = 666 Scheiben, jede 10 mm × 10 mm × 2 mm dick.
- Aktuator: Standard-3-Achsen-CNC-Router (NEMA-23 Schrittmotoren, 2 µm Mikro-Stepping).
Sensorik & Steuerung
| Sensor | Aufgabe | Spezifikation |
|---|---|---|
| Color sensor (TCS34725) | Erkennt die aktuelle Scheibenseite (schwarz vs. blau) | 16-Bit RGB, ±0,5 % Genauigkeit |
| LIDAR (VL53L0X) | Misst die Scheibenhöhe zur Bestimmung der Drehtiefe | 4 cm Reichweite, 1 mm Auflösung |
| Controller | Erzeugt G-Code aus dem Bitmap | Raspberry Pi 4, 4 GB RAM, 1 GHz CPU |
Der CNC-Kopf folgt einem Raster-Scan-Muster. An jeder Koordinate bestätigt der Farbsensor die Orientierung der Scheibe. Stimmt die Scheibe nicht mit dem Ziel-Bitmap überein, senkt sich der Kopf, bis der LIDAR Kontakt registriert, und schiebt die Scheibe ≈ 1,2 mm, um sie zu drehen. Der Vorgang wiederholt sich, bis das gesamte Bild gerendert ist.
Leistung
- Durchschnittliche Drehzeit: 55 ms pro Scheibe (inkl. Sensorsignal).
- Voll-Bild-Aktualisierung: ~12 s für 666 Scheiben.
- Stromaufnahme: 12 V × 2 A (≈ 24 W) für die CNC-Motoren; Sensoren vernachlässigbar.
Obwohl die Bildwiederholrate weit langsamer ist als bei magnetischen Flip-Discs (die 30 fps erreichen können), eliminiert das System 666 einzelne Spulen und reduziert die Bauteilzahl um > 99 %.
Vergleich: CNC-gesteuert vs. Magnetisch Flip-Disc
| Merkmal | CNC-gesteuert (PAR) | Magnetisch Flip-Disc |
|---|---|---|
| Aktuatoren | Einzelner CNC-Kopf (1 Motorsatz) | Eine Spule pro Scheibe (≈ 666 Spulen) |
| Bildwiederholrate | 0,08 fps (≈ 12 s pro Bild) | 30 fps (typisch) |
| Stromverbrauch | ~24 W gesamt | 150–300 W (abhängig von Spulenanzahl) |
| Kosten (Stückliste) | ≈ $350 (CNC-Kit + Sensoren) | ≈ $2 500 (Spulen, Treiber, Verkabelung) |
| Zuverlässigkeit | Geringer Verschleiß beweglicher Teile (Stahl-auf-Kunststoff) | Hohe Spulen-Ausfallrate über Zeit |
| Skalierbarkeit | Einfaches Vergrößern der Panelgröße (nur längere Verfahrwege) | Exponentielles Kosten- und Verkabelungswachstum |
Benutzerinteraktion
Das PAR-Web-Portal (https://par.zimmzimm.com/upload) ermöglicht es jedem, PNG- oder SVG-Dateien per Drag-and-Drop hochzuladen. Der Server rastert das Bild zu einer 37 × 18 binären Matrix und überträgt G-Code an den CNC-Controller via Wi-Fi. Nutzer können auch einfache Animationen programmieren, indem sie eine Sequenz von Bildern hochladen; der Controller stellt sie automatisch in die Warteschlange.
Anwendungen & Einschränkungen
- Kunstinstallationen, bei denen langsame, bewusste Aktualisierungen akzeptabel sind.
- Bildungs-Demos, die CNC-Präzision, Sensorintegration und kostengünstige Display-Technik veranschaulichen.
- Prototyp-Beschilderung in Umgebungen mit begrenzter Stromversorgung.
Einschränkungen sind die modesten Bildwiederholraten, das hörbare Motorgeräusch und die Notwendigkeit einer stabilen, flachen Oberfläche, um Scheibenfehlstellungen zu vermeiden.
Fazit
Zimms PAR-Flip-Disc-Display zeigt, dass eine einzige CNC-Maschine tausende einzelner Aktuatoren ersetzen kann, wobei Geschwindigkeit zugunsten dramatischer Reduktionen in Hardware-Komplexität, Stromverbrauch und Kosten getauscht wird. Obwohl es nicht mit Hochgeschwindigkeits-Magnetboards mithalten kann, liegt seine Eleganz darin, vorhandene CNC-Technik zu nutzen, um ein funktionales, programmierbares Visual-Display mit weniger als hundert Dollar an Bauteilen zu erzeugen. Für Maker, Pädagogen und installations-budget-bewusste Projekte bietet PAR einen überzeugenden Proof-of-Concept, dass „langsam und stetig“ dennoch einen eindrucksvollen visuellen Effekt erzeugen kann.


