Wesentliche Erkenntnisse
- ENCY 3.2 ermöglicht das Speichern und Laden kompletter Werkzeugsets, wodurch die Rüstzeit bei wiederholten Aufträgen um bis zu 30 % reduziert wird.
- Die neue Drag-and-Snap Spannmittel-UI eliminiert die manuelle Eingabe von Koordinaten und beschleunigt die Spannmittel-Platzierung um ~25 %.
- Combo Finish akzeptiert jetzt eine benutzerdefinierte Schrupphöhen-Grenze (0,01–0,05 mm), wodurch Programmierer die Oberflächenbeschaffenheit genauer steuern können, ohne zusätzliche Durchgänge.
- Face-Milling-Operationen übernehmen Spannmittel-Daten, wodurch die Anzahl separater Rüstschritte verringert wird.
ENCY 3.2 rationalisiert das Werkzeug-Management
Wiederverwendung von Werkzeugen über mehrere Projekte hinweg
Wenn mehrere Teile auf derselben CNC bearbeitet werden, kann das erneute Erstellen derselben Magazin-Anordnung ein versteckter Produktivitätsverlust sein. ENCY 3.2 führt eine Assembly-Mode-„Werkzeugbibliothek“ ein, die jedes Magazin-Fach, jeden Adapter und jeden Offset in einer einzigen Datei erfasst. Die Bibliothek kann in jeden nachfolgenden Auftrag importiert werden und eliminiert wiederholte manuelle Eingaben.
- Typische Einsparungen: 4–6 Minuten pro Teil für ein 12-Werkzeug-Magazin.
- Auswirkung: Bis zu 30 % Reduktion der gesamten Rüstzeit bei hochmischigen Produktionsläufen.
Erscheint ein Werkzeug in mehreren Operationen, wird jede Änderung seiner Magazinposition oder seines Adapter-Offsets automatisch übernommen. Das aktualisierte Komponenten-Panel zeigt nun eine farbkodierte Karte der belegten vs. freien Fächer, sodass Benutzer die Werkzeugdichte auf einen Blick prüfen können, anstatt jede Operation zu öffnen.
Schnellere Spannmittel-Platzierung
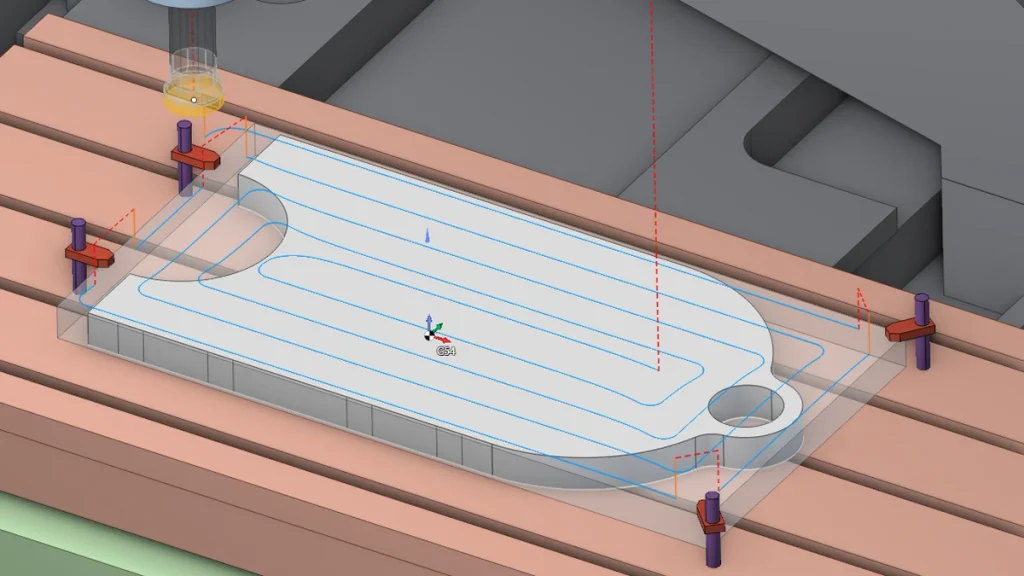
Die aktualisierte UI ersetzt den alten Koordinaten-Eingabe-Workflow durch einen Drag-and-Snap-Mechanismus:
- Klicken Sie auf ein Spannmittel-Symbol.
- Ziehen Sie es zum Rohmaterial, Tisch oder Spannplatte.
- ENCY hebt gültige Z-Ebenen hervor und schnappt das Spannmittel automatisch an die Position.
Diese visuelle Hilfe reduziert die durchschnittlichen Schritte zur Spannmittel-Positionierung von 5–7 Klicks auf 2–3 und ergibt etwa 25 % Zeitgewinn bei komplexen Rüstungen.
Die Oberflächenkontrolle erhält einen geometrischen Schub
Schrupphöhen-basierter Abstand zwischen Durchgängen
Die Oberflächenqualität war traditionell ein Kompromiss zwischen Durchgangsabstand und Zykluszeit. ENCY 3.2’s Combo Finish akzeptiert jetzt eine maximale Schrupphöhe (Standard 0,025 mm, einstellbar 0,01–0,05 mm). Der Post-Processor wandelt diese Grenze in ein mathematisch optimales Durchgangsintervall um, sodass die Zielrauheit erreicht wird, ohne unnötige Schnitte.
Vorteile der Roughing Waterline
Die Roughing Waterline-Strategie nutzt ebenfalls die Schrupphöhe, um Zwischenebenen zu berechnen, die der Werkzeugkrümmung folgen. Flache Steigungen erhalten feinere Schritte, während steile Abschnitte einen weiteren Abstand behalten – maximaler Materialabtrag bei gleichzeitigem Erhalt der Werkzeuglebensdauer.
Funktionsvergleich: ENCY 3.2 vs. ENCY 3.1
| Feature | ENCY 3.1 | ENCY 3.2 |
|---|---|---|
| Werkzeug-Set-Wiederverwendung | Manuelle Neuerstellung pro Auftrag | Speichern/Laden des kompletten Magazins, automatische Propagation |
| Magazin-Ansicht | Nur Liste | Farbkodierte Fachkarte |
| Spannmittel-Platzierung | Koordinateneingabe erforderlich | Drag-and-Snap mit Ebenen-Highlight |
| Finish-Durchgangs-Steuerung | Feste Durchgangszahl | Schrupphöhen-Grenze (0,01-0,05 mm) |
| Face-Milling-Spannmittel | Separater Schritt | Integrierte Spannmittel-Daten |
| Geschätzte Reduktion der Rüstzeit | – | 25-30 % |
Praktische Auswirkungen für Produktionswerkstätten
- Reduzierte Ausfallzeiten: Eine typische 4-Achsen-Werkstatt mit 150 Teilen/Tag kann ca. 2 Stunden Maschinenverfügbarkeit pro Schicht zurückgewinnen.
- Geringeres Fehlerrisiko: Die automatische Propagation von Werkzeug-Offsets eliminiert die häufigste Ursache für „falsches-Werkzeug“-Abstürze.
- Verbesserte Oberflächen-Einhaltung: Durch Definition der Schrupphöhe können Ingenieure ISO-1302-Oberflächenrauheitsklassen (z. B. Ra 0,8 µm) ohne Versuch-und-Fehler-Simulationen garantieren.
Fazit
ENCY 3.2 liefert einen spürbaren Produktivitätszuwachs, indem repetitive Werkzeugaufgaben zu einem Klick-Vorgang werden, die Spannmittel-Positionierung vereinfacht und Programmierern geometrische Kontrolle über Finish-Durchgänge gibt. Für CNC-Werkstätten, die auf hochmischige, kleinvolumige Produktion setzen, kann das Update Minuten pro Rüstung einsparen und eine gleichbleibende Oberflächenqualität sichern – ein überzeugendes Upgrade gegenüber der Vorgängerversion.


